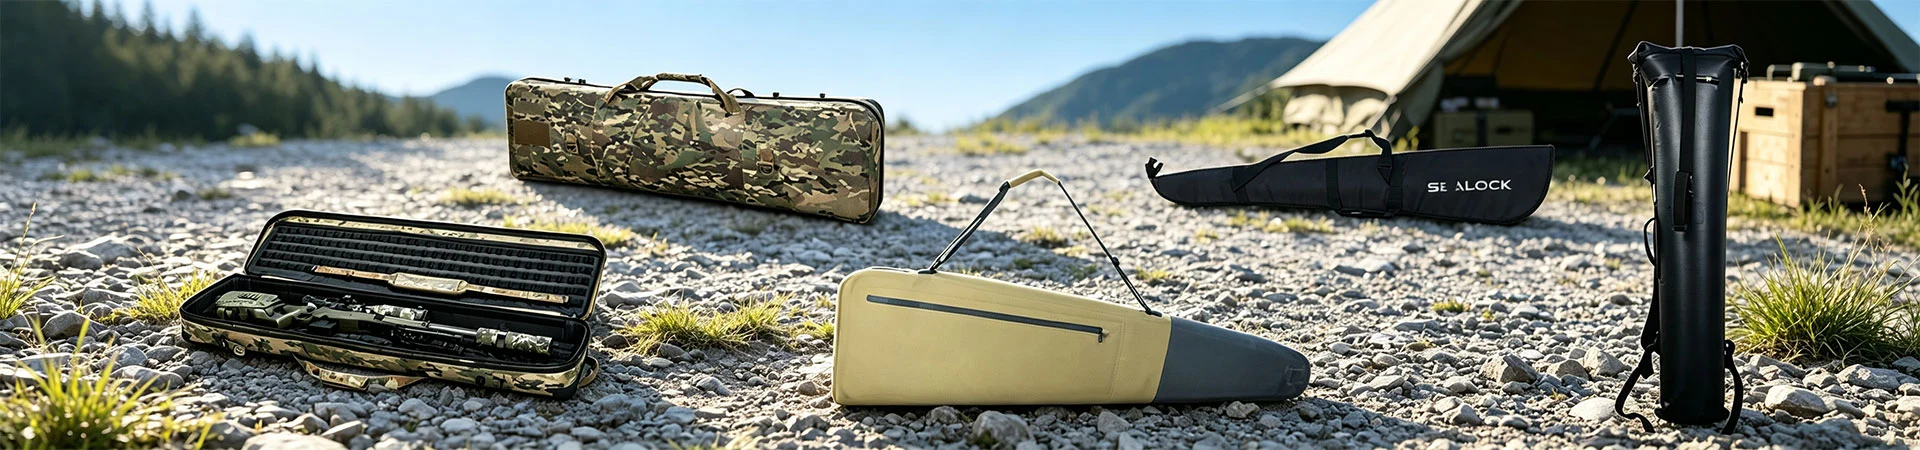
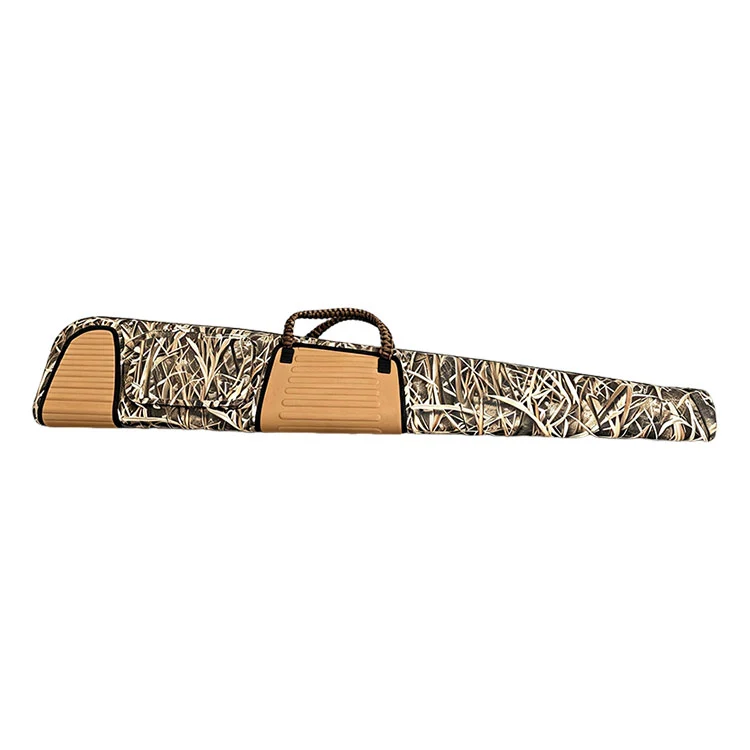
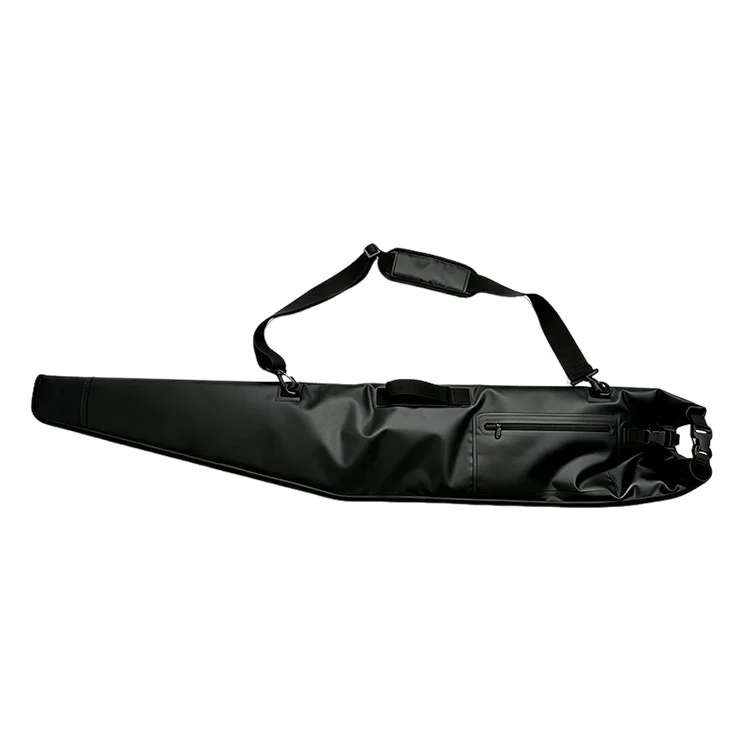
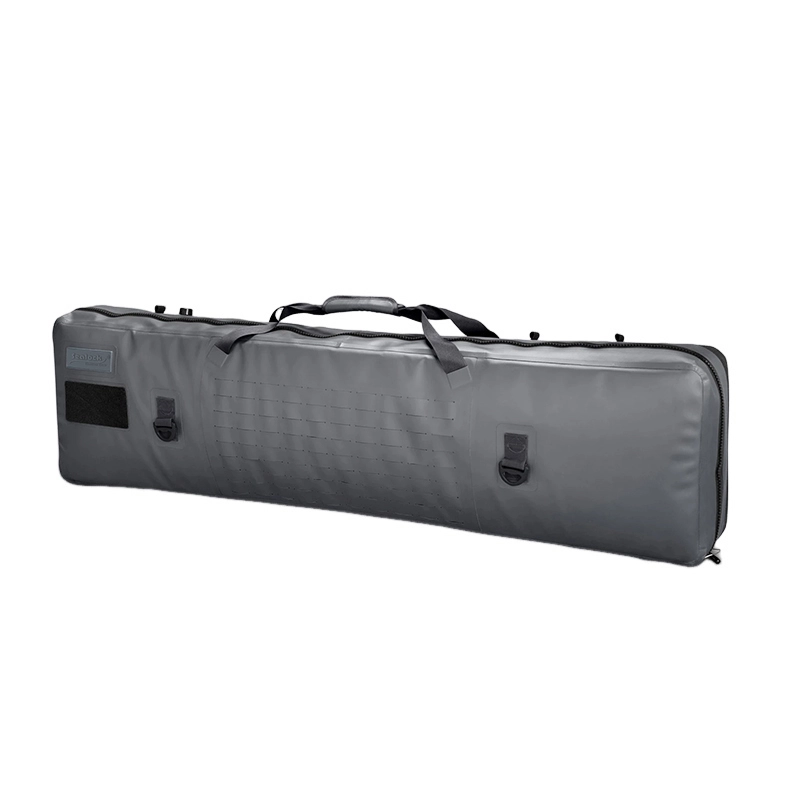
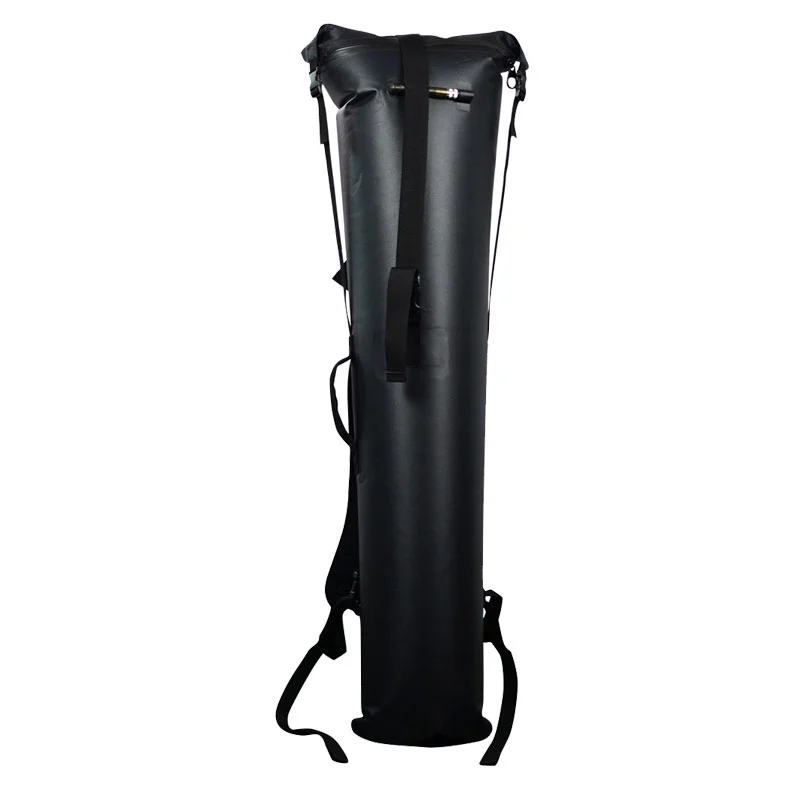
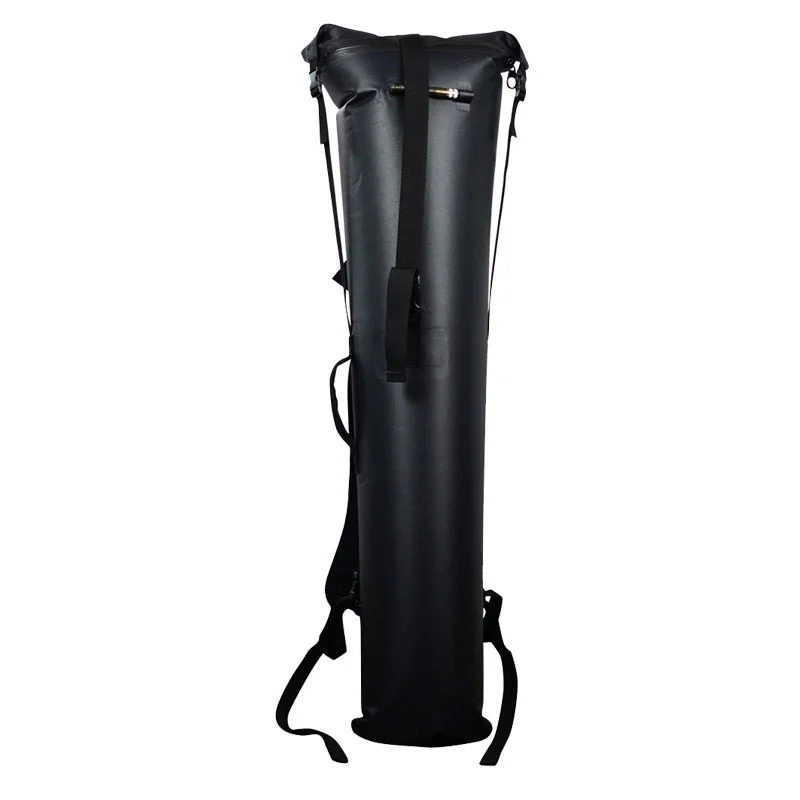
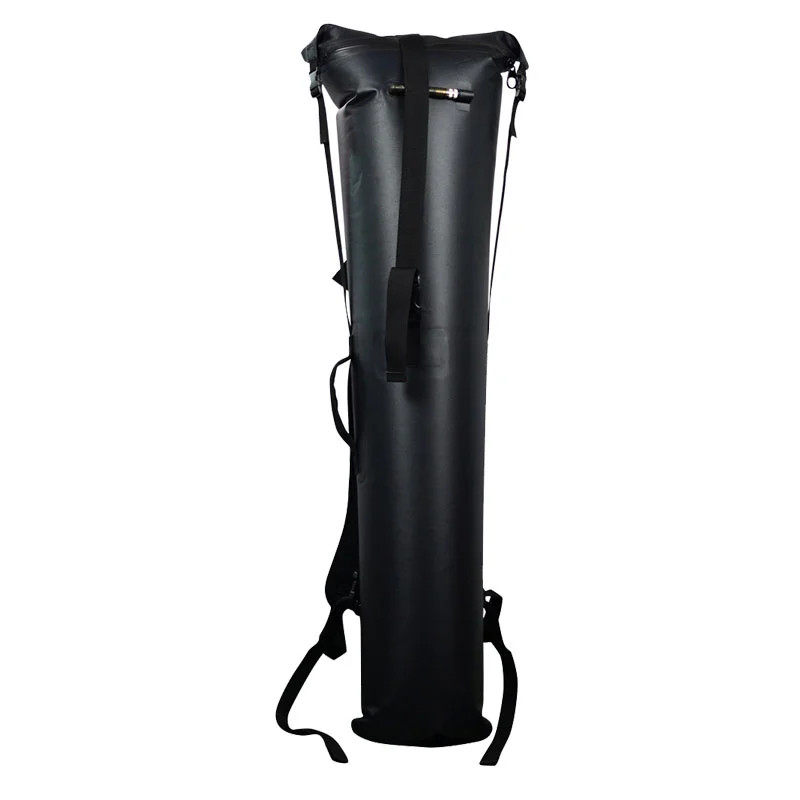
Det SL-E603 HF-svejsede pistolhus måler 122 × 30 × 8 cm ved cirka 1,1 kg med en indvendig kapacitet på cirka 25–30 L. Den 840D TPU laminerede skal er dannet på dedikeret elektrodeværktøj ved 27,12 MHz som et legeme i ét stykke med et afrundet kammer, med kegler, lukket kammer og lynlåskammer. svejset ind i karrosseriets søm og klassificeret IPX7. Svejsning kører internt i Dongguan, Kina og Ho Chi Minh City, Vietnam. MOQ 300 stk, prøver på 7-10 dage.
Svejseparametre - effekt, elektrodetryk og dvæletid - indstilles og registreres for hver indkommende stofbatch, og en prøve af første artikel bliver destruktivt afskalningstestet ved starten af hver produktionskørsel. Buede svejsninger ved stødradius er skrælningstestet som et separat afsnit. Parameterposter er tilgængelige for OEM-kvalitetsfiler.
Svejsbarheden afhænger af molekylær polaritet. TPU og PVC svejser rent; polyethylen og polypropylen er ikke-polære og kan ikke RF-svejses; ubelagt nylon eller polyester kræver et svejsbart laminat. Den 840D vævede base bærer slidstyrke, og TPU-laminatet giver både den vandtætte barriere og det svejsbare lag.
Et stykke svejset skal, der viser kammerprofilen og svejset lomme
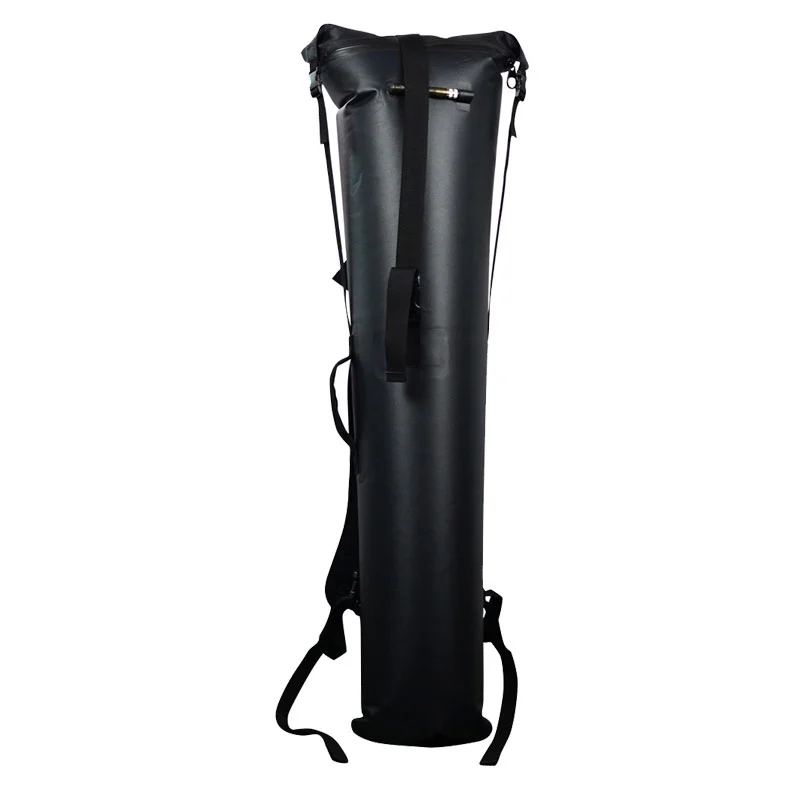
Hvad gør denne skal sværere at svejse end et rør
En cylindrisk tørpose er en lige søm, der gentages. En kammervåbenkasse er det ikke.
Feature
Svejsekonsekvens
Afrundet numsekammer
Buet svejsning sti; elektrodeværktøj formet efter radius
Tilspidset tøndekammer
Svejsebredden skal forblive konstant, når panelet indsnævres
Flad 8 cm profil
To store flader mødes ved en smalkantsvejsning i stedet for et rullet rør
Svejset tilbehørslomme
En anden svejseoperation på en allerede svejset overflade
Lynlås svejset ind i sømmen
Uens materialer blev samlet i samme operation
Strop anker lapper
Hybrid svejsning ved punktbelastningspositioner
Hver af disse er en separat værktøjs- og parameterbeslutning. Det er grunden til, at en HF-svejset pistolkasse med kammer har højere udviklingsomkostninger end et rør, og derfor citerer vi eksplicit værktøj i stedet for at folde det til en enhedspris.
De tre variable
Frekvensen er fastsat af udstyret. Alt, hvad en operatør kan komme galt af, sidder i tre indstillinger, der er fastlagt for hver indkommende stofbatch og registreret.
Variabel
Fungere
Hvis indstillet for lavt
Hvis indstillet for højt
Magt
Hastighed for varmeudvikling i samlingen
Undersmeltet; sømmen adskiller rent
Materiale brænder eller fortynder ved svejsningen
Elektrode tryk
Tvinger blødgjorte lag sammen
Ufuldstændig sammensmeltning på tværs af svejsebredden
Materiale forskudt; svejs fortynder
Opholdstid
Total energi ind i leddet
Kold svejsning med dårlig bindingsstyrke
Overophedning og skørhed
Køling under tryk er det fjerde trin og det, der oftest springes over i lavprisproduktion. Frigivelse af elektroden, før den smeltede polymer størkner igen, efterlader en samling, der ser korrekt ud og skrælles fra hinanden under belastning.
Hvorfor kun nogle materialer svejse
Processen afhænger af molekylær polaritet. En polymer med en dipol reagerer på vekselfeltet og opvarmes internt; en ikke-polær polymer reagerer slet ikke, uanset hvilken effekt der tilføres.
Materiale
RF svejsbar
Note
TPU
Ja
Stærkt polær; svejser rent — SL-E603-skallen
PVC
Ja
Stærkt polær; svejser godt, lavere omkostninger, tungere
PU belagt
Varierer
Afhænger af belægningens formulering og tykkelse
Polyethylen
Ingen
Ikke-polær; har brug for varmluft eller ultralydsmetoder
Polypropylen
Ingen
Ikke-polær; ikke RF svejsbar
Ubelagt nylon eller polyester
Ingen
Grundstof alene kan ikke svejses
Det er grunden til, at skallen er specificeret som TPU-lamineret i stedet for som et vævet stof. Den 840D vævede base bærer slidstyrke; TPU-laminatet er både den vandtætte barriere og det lag, der gør svejsning mulig.
Acceptkriteriet
Destruktiv afskalningstest: På en korrekt svejset prøve rives moderstoffet, før svejsningen adskilles. En søm, der åbner rent langs svejselinjen, indikerer utilstrækkelig energi ind i samlingen og udløser en parametergennemgang, før produktionen fortsætter. Dette kører i starten af hver produktionskørsel, og registreringerne er tilgængelige for OEM-kvalitetsfiler.
Hvad svejsning fjerner fra fejllisten
Fejltilstand på en syet sag
På en svejset skal
Sømbånd løftes efter varme- og vaskecyklusser
Ingen bånd til stede
Nåleperforeringer åbner igen, når klæbemidlet ældes
1. Indgående stofinspektion og svejsbarhedsprøve på batchen
2. Opsætning af svejseparameter — effekt, tryk, ophold registreret pr. batch
3. Første-artikel svejseprøve og destruktiv afskalningstest
4. Præcisionsskæring af paneler til kammerudbygningen
5. RF-svejsning af stødkammerets radius
6. RF-svejsning af det tilspidsede cylinderkammer og kantsømme
7. Svejset fastgørelse af tilbehørslomme og lynlåssøm
8. Hybridsvejsning af stropankre og håndtagsbeslag
9. Nedsænkningsverifikation i forhold til IPX7-tilstanden
10. Slutkontrol og eksportpakning
Svejseinspektion
Check
Metode
Frekvens
Materiale svejsbarhed
Prøvesvejsning på indgående batch
Hver batch
Parameter rekord
Power, pres, dwell logget
Hver batch
Skræl af første artikel
Destruktiv afskalning på en prøvesvejsning
Start på hver løbetur
Svejseudseende og kantdefinition
Visuelt, i proces
Sammenhængende
Konsistens i svejsebredden
Målt mod godkendt prøve
Prøveudtagning
Svejsning med buet snit
Visuelt ved numseradius
100 %
Færdig vandintegritet
Nedsænkningstjek
Pr. godkendt prøveudtagningsplan
Svejseforsøg
Forsøg
Metode
Resultat
Søm skræl
Destruktiv afskalning på en svejset prøve
Overordnet stof revet før søm adskillelse
Buet svejseintegritet
Skrælprøv specifikt ved numseradius
Holdes ligeligt til lige svejsninger
IPX7 fordybelse
Forseglet kasse nedsænket til 1 m i 30 minutter
Ingen indtrængning ved nogen svejset søm
Søm flex træthed
Gentagen bøjning ved svejselinjen
Ingen revner eller adskillelse
Hydrolyse modstand
Langvarig eksponering for varm fugt
Ingen sømblødgøring eller delaminering
Lav temperatur integritet
Bøjet efter 12 timer ved -20 °C
Sømme intakte; ingen skør brud
Skrub og slange
Gentagen aggressiv rengøring af sømområder
Ingen nedbrydning; ingen tapekant at løfte
Anker lappetræk
Vedvarende belastning ved svejsede stropper
Ingen adskillelse af den svejste lap
Produktionsevne
Højfrekvent svejsning er kapitaludstyr snarere end en underentrepriseoperation. Vores svejselinjer kører internt i Dongguan, Kina og Ho Chi Minh City, Vietnam, elektrodeværktøj er udviklet internt til brugerdefinerede former, svejsbarhed afprøves på hver indgående batch, og svejselinjen og inspektionsprocessen er åbne for køberrevision.
Seneste Arbejde
Canada — jagtmærkeværktøjsprojekt
Mærket ønskede et dybere kolbekammer til pistoler med justerbare kamme, som ændrede svejseradius snarere end blot en dimension. Vi udviklede nyt elektrodeværktøj til den reviderede kurve og peel-testede den buede sektion specifikt før godkendelse, da en buet svejsning er det sted, hvor værktøjsfejl viser sig først. 450 stk, 47 dage inklusive værktøj.
Holland — importørkvalitetsfil
Deres overholdelsesteam krævede svejseparameterregistreringer pr. batch sammen med nedsænkningsrapporten, efter at de tidligere havde accepteret en leverandørs mundtlige forsikring. Vi leverede loggede strøm-, tryk- og dvæletal med forsendelsen og resultaterne af skrælning af første artikel. 600 stk, 43 dage.
Japan — PVC-fri specifikation
Markedskrav udelukkede helt PVC. Standard 840D TPU-konstruktionen var allerede kompatibel, og vi bekræftede materialesammensætningsdokumentation gennem forsyningskæden i stedet for at erstatte noget. 350 stk, 42 dage.
Hvad købere fortalte os
"Krumsvejsninger er det sted, hvor en leverandør bliver fundet ud af. Du testede den sektion på egen hånd og viste os resultatet."
— Produktingeniør, Jagtmærke
"Parameterregistreringer pr. batch forvandlede et krav til et dokument. Vores overholdelsesteam holdt op med at stille spørgsmål efter det."
— Kvalitetschef, Importør
"Hvis stoffet rives i stykker før sømmen, er der intet tilbage at skændes om. Det var testen, der overbeviste os."
— Sourcing Lead, Udendørs Udstyr Distributør
1. Hvad er højfrekvent svejsning?
Et elektromagnetisk felt ved 27,12 MHz vender polariteten omkring 27 millioner gange i sekundet. Polære molekyler i TPU'en forsøger at genjustere med hver vending, og den interne friktion genererer varme gennem hele samlingens tykkelse på én gang. Under elektrodetryk smelter de blødgjorte lag sammen og størkner igen som en sammenhængende sektion.
2. Hvorfor er et kammerhus sværere at svejse end et rør?
Et rør er en lige søm, der gentages. Denne skal har et buet stødkammer, der kræver værktøj formet efter radius, et tilspidset cylinderkammer, hvor svejsebredden skal forblive konstant, når panelet indsnævres, en svejset lomme påført en allerede svejset flade, og en lynlås svejset ind i sømmen. Hver er en separat værktøjs- og parameterbeslutning.
3. Hvordan ved du, at en svejsning er god?
Destruktiv skrælningstest. På en korrekt svejsning rives moderstoffet, før sømmen skilles ad. En ren adskillelse langs svejselinjen betyder utilstrækkelig energi og udløser en parametergennemgang, før produktionen fortsætter.
4. Hvad er procesvariablerne?
Effekt, elektrodetryk og opholdstid, indstillet pr. indgående stofbatch og registreret. Afkøling under tryk er det fjerde trin og det, der oftest springes over i lavprisproduktion - frigivelse af elektroden tidligt efterlader en samling, der ser korrekt ud og skrælles fra hinanden under belastning.
5. Kan et hvilket som helst vandtæt stof RF-svejses?
Nej. Processen kræver molekylær polaritet. TPU og PVC svejser godt; polyethylen og polypropylen er ikke-polære og kan slet ikke RF-svejses. Ubelagt nylon eller polyester kræver et svejsbart laminat. Svejsbarheden afprøves på hver indgående batch.
6. Svejser du internt?
Ja, på vores egne linjer i Dongguan, Kina og Ho Chi Minh City, Vietnam, med elektrodeværktøj udviklet internt. Svejselinjen og inspektionsprocessen er åbne for køberrevision.
7. Hvad fjerner svejsning fra fejllisten?
Løftning af sømtape, nåleperforeringer, der genåbner, når klæbemidlet ældes, syninger, der arbejder løs under vibration, lommesømme, der lækker, hvor de er syet gennem skallen, og stroppeankre, der gennemborer barrieren. Ingen af disse fejltilstande findes på en svejset skal.
8. Kan HF-svejset pistolhus skrubbes eller sprøjtes?
Ja. Uden sømtape at løfte, tåler svejsede sømme rengøring, der ville beskadige en tapet kasse - nyttig efter eksponering for salt, silt eller blod.
9. Rækker svejsede sømme i kulde?
Nej. Efter 12 timer ved -20 °C forblev sømmene intakte og fleksible uden sprøde brud ved svejselinjen.
10. Er en PVC-fri konstruktion tilgængelig?
Ja. Standard 840D TPU-konstruktionen er PVC-fri, og materialesammensætningsdokumentation kan leveres gennem forsyningskæden til markeder, der kræver det.
11. Kan du udvikle en tilpasset form?
Ja. Elektrodeværktøj er udviklet internt til brugerdefinerede længder, kammerprofiler, svejset forstærkning og logomærker. Værktøj er angivet eksplicit i stedet for foldet ind i enhedsprisen.
12. Hvad er de kommercielle vilkår?
MOQ 300 stk, prøver på 7-10 dage, produktion på 30-45 dage, citeret EXW, FOB eller CIF, med værktøjsudvikling tilbudt pr. projekt og svejseparameterdokumentation tilgængelig for kvalitetsfiler.
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik